

Hopper - der Online-Qualitätsoptimierer
Mit automatisch generierten Vorschlägen zu Parameter-Optimierungen reduzieren Sie Ausschuss und Zykluszeit im Spritzgießprozess.

Reduzieren Sie Ausschuss im Spritzgießprozess - mit Hopper
Unsere KI-Modelle lernen kontinuierlich die optimalen Prozessparameter, um den Produktionsprozess jederzeit an veränderte Rahmenbedingungen anzupassen.
Lassen Sie sich Parameter-Anpassungen automatisch vorschlagen
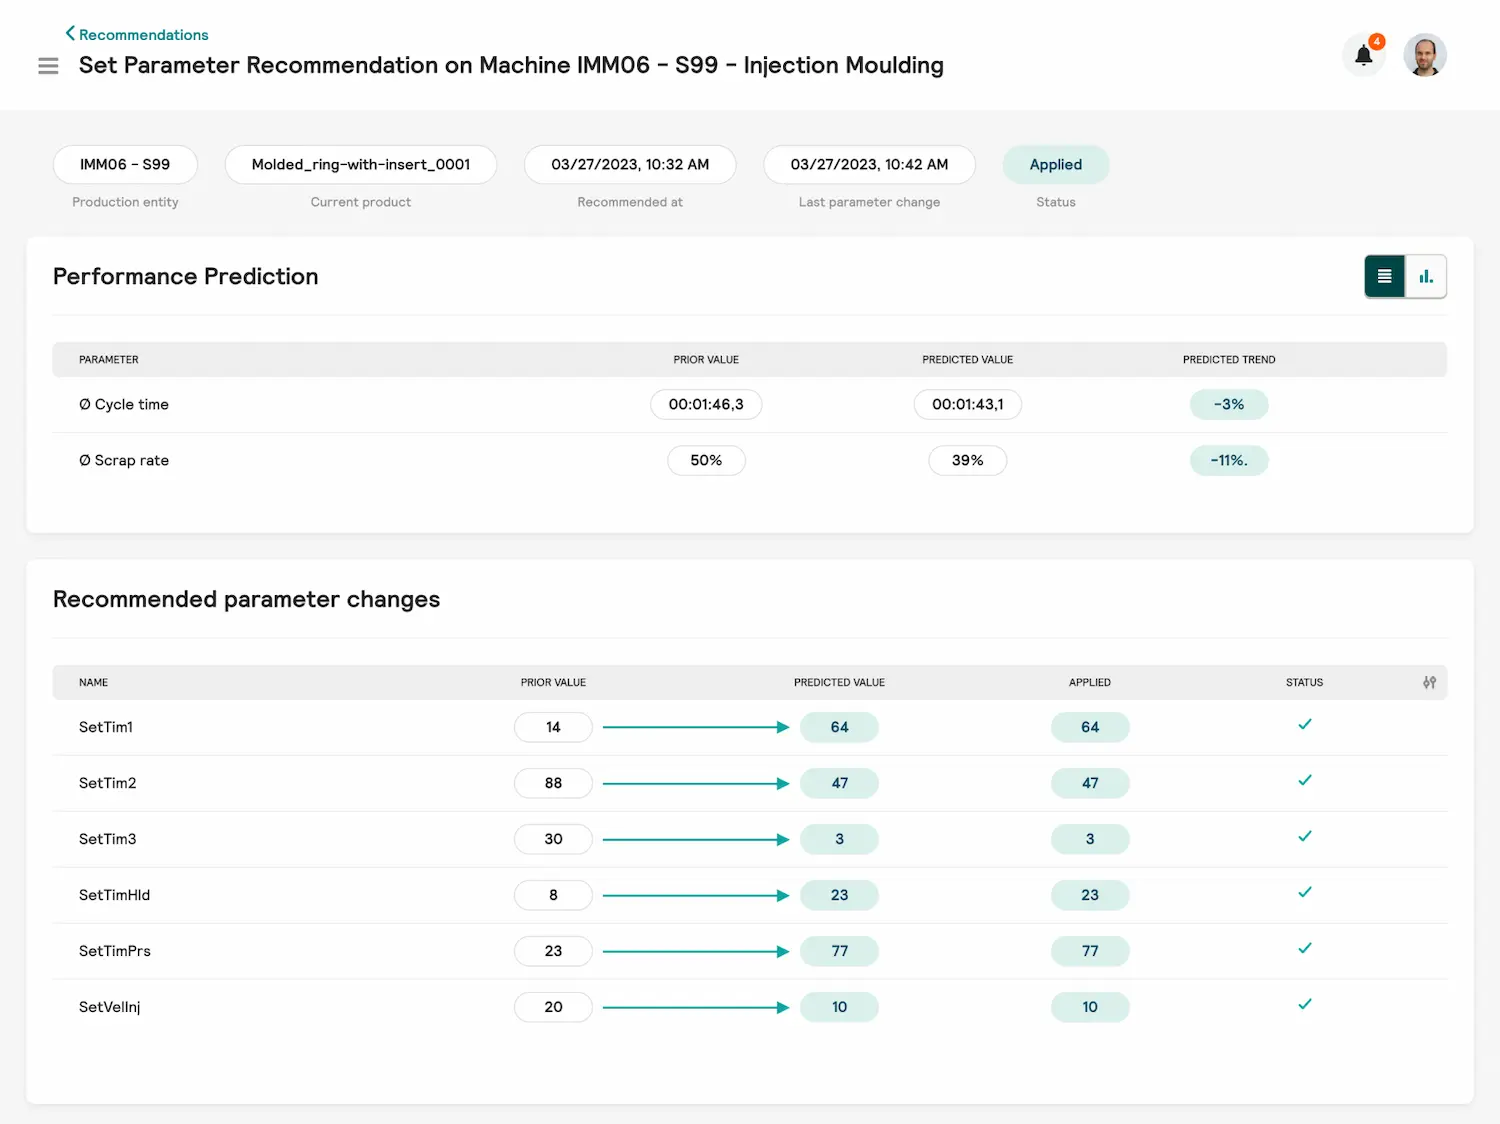
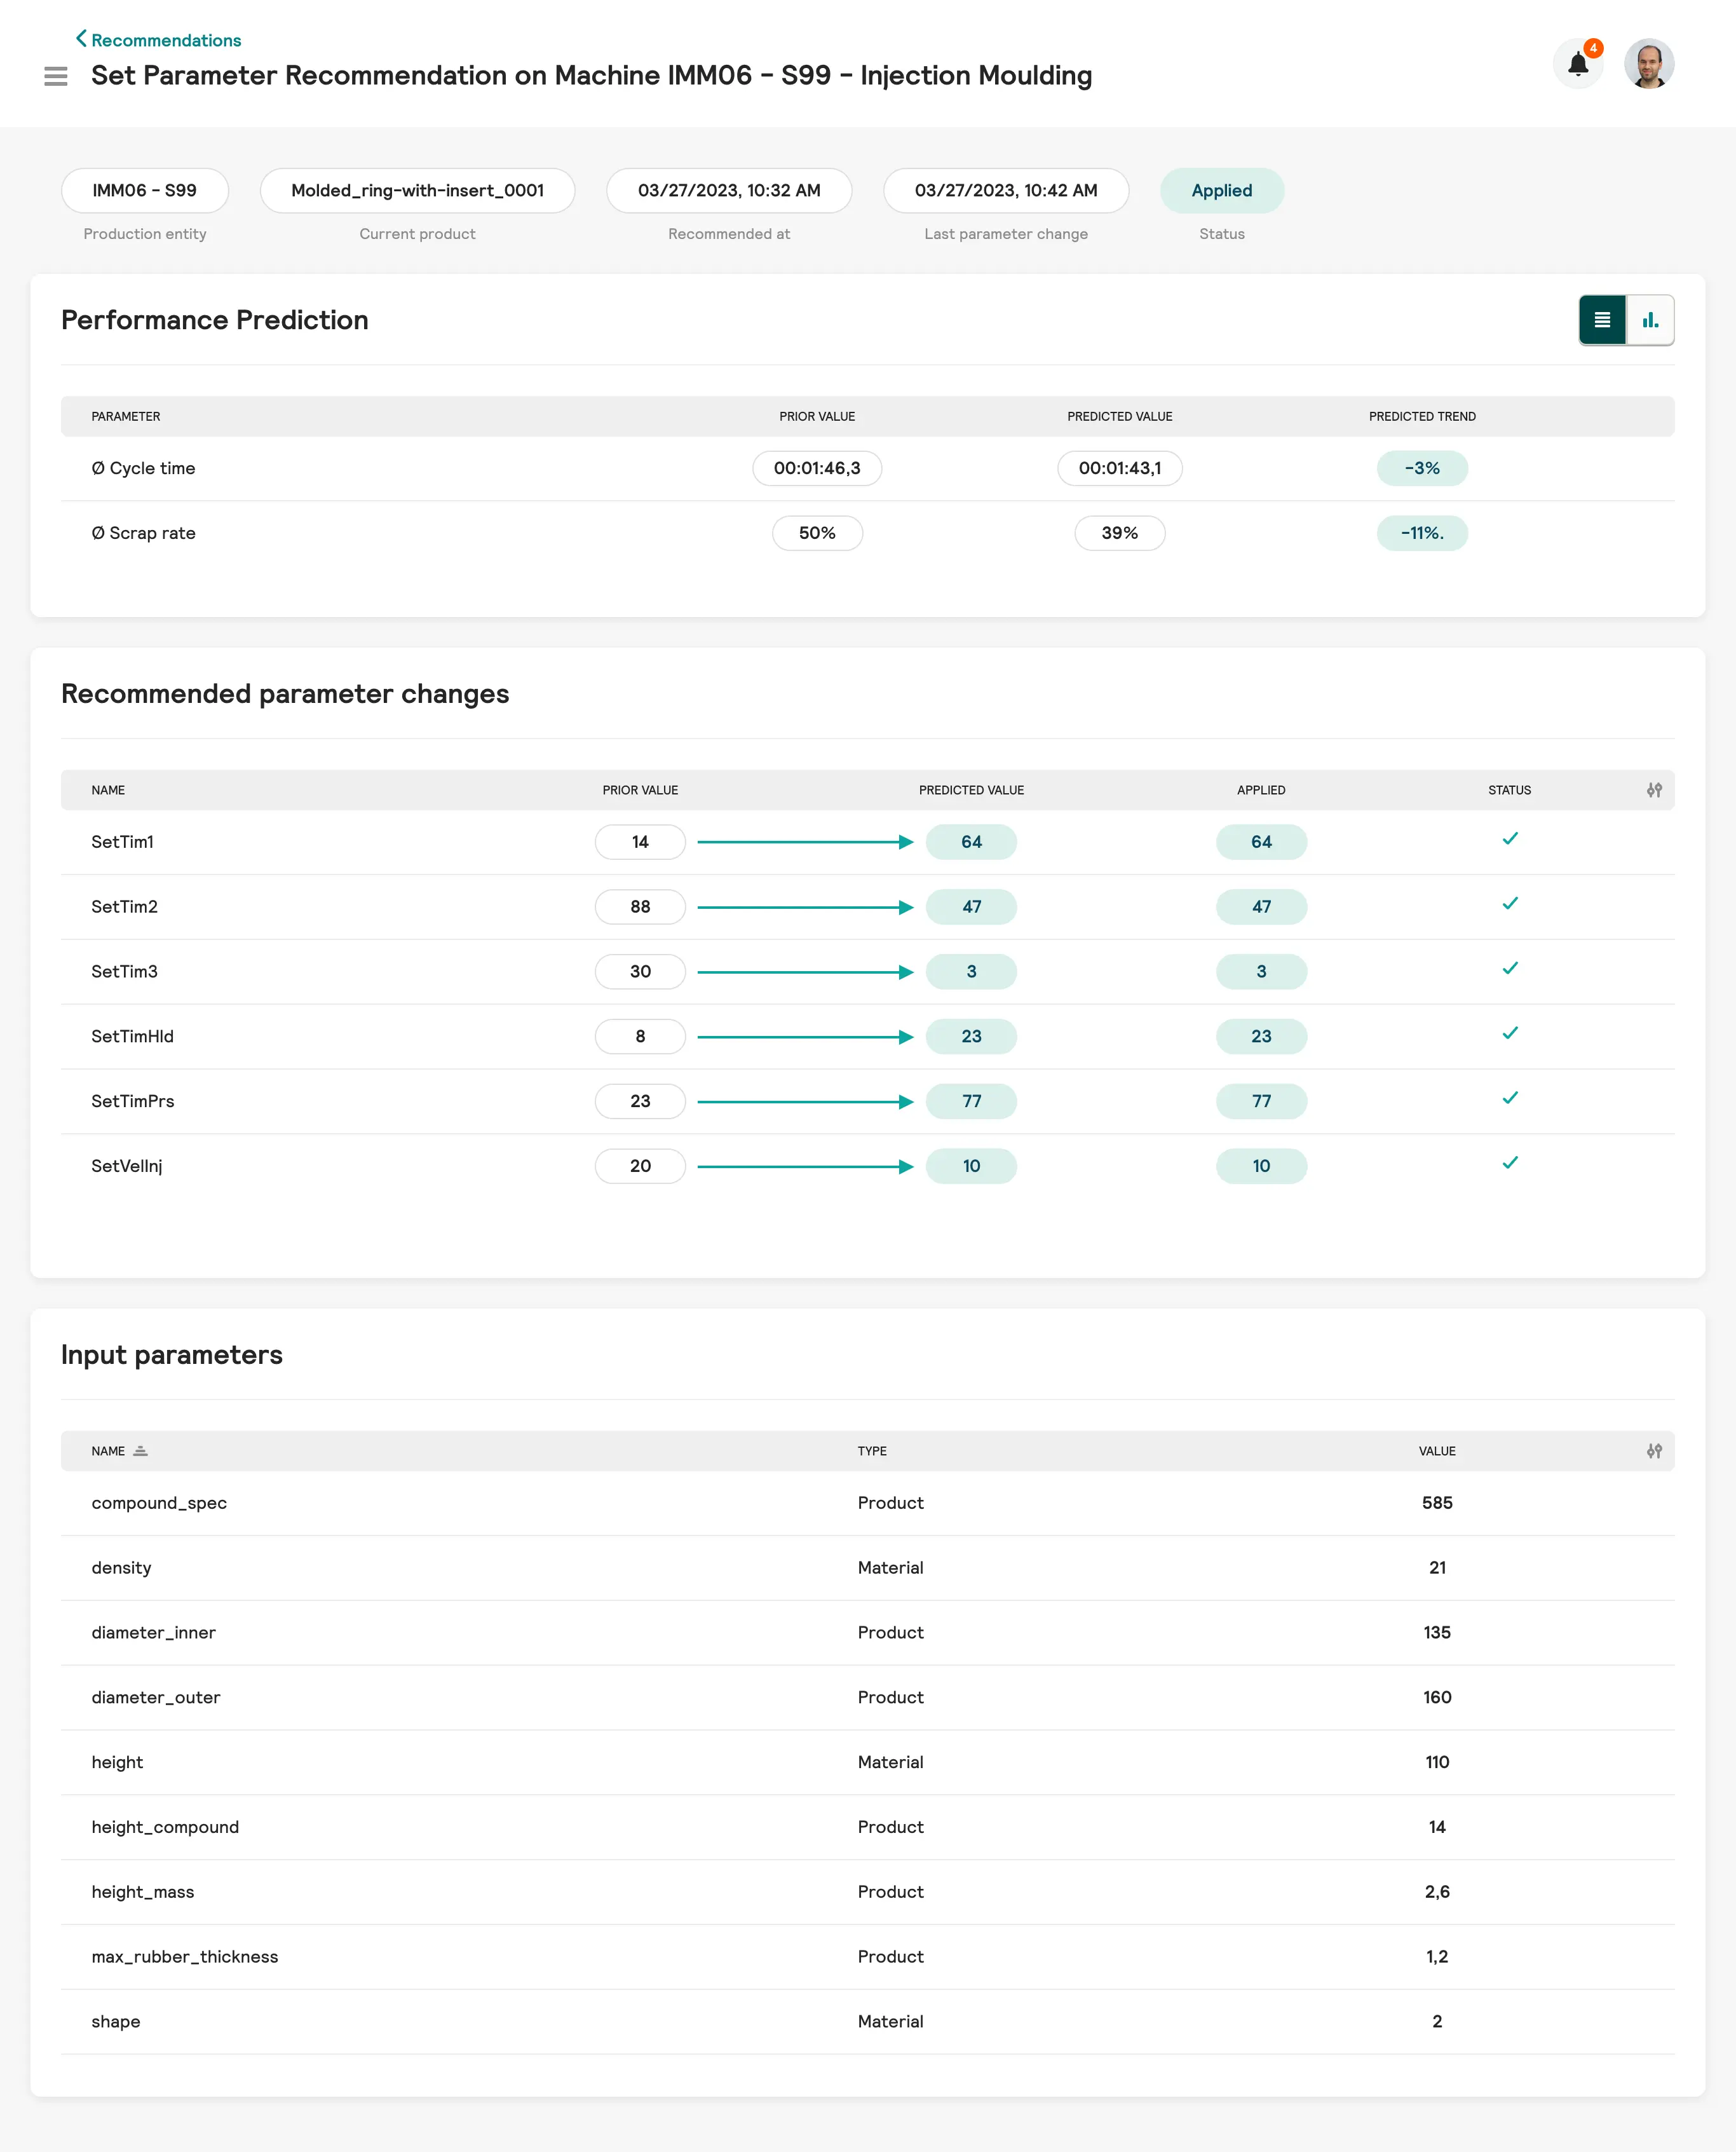
Hopper analysiert kontinuierlich die Einflussgrößen des Spritzgießprozesses und schlägt situativ eine Anpassung der Einstellparameter vor - mit dem Ziel, Ausschuss und Zykluszeit so gering wie möglich zu halten.
- Berücksichtigung von Material-, Prozess- und Umgebungsdaten
- Empfang von Empfehlungen im Browser oder auf einem mobilen Endgerät per Push-Nachricht

= Kontinuierliche Reduzierung und Stabilisierung der Ausschussrate und Zykluszeit
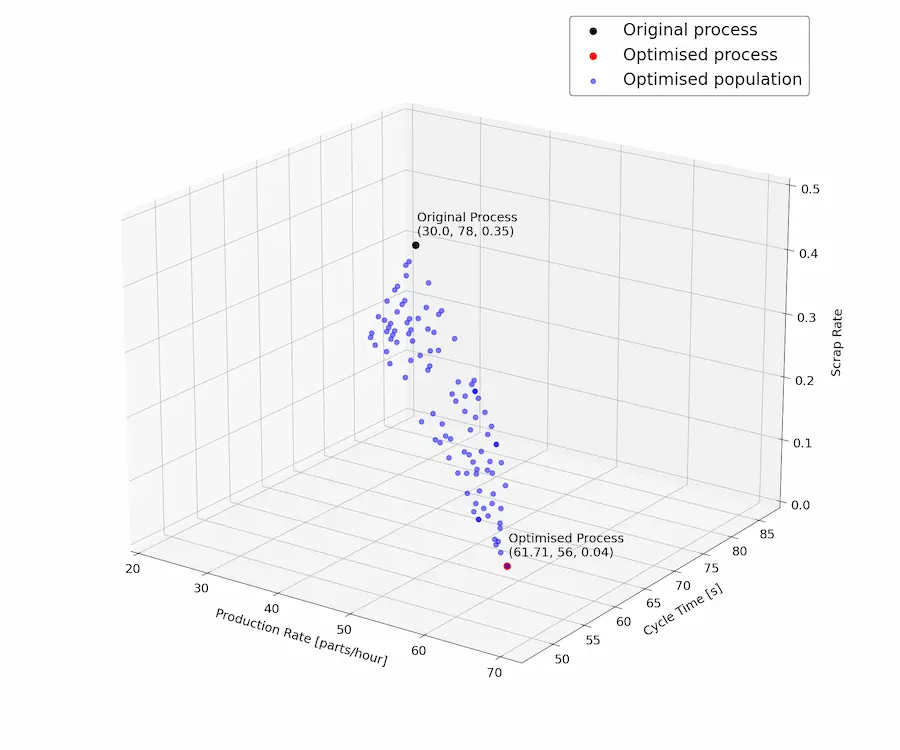
Unsere KI-Modelle lernen kontinuierlich hinzu
Hopper verfolgt die Einflussgrößen des Spritzgießprozesses kontinuierlich und passt mit einem (virtuellen) Qualitäts-Label die Optimierungsmodelle kontinuierlich situativ an.
Dadurch kann auch auf veränderte Rahmenbedingungen, wie neue Produkte oder neues Material, reagiert werden. Dabei sind die Modelle übertragbar auf gleiche Maschinen.
= Kontinuierliche Reduzierung und Stabilisierung der Ausschussrate und Zykluszeit
Closed-Loop Optimierung durch automatische Parameter-Anpassung
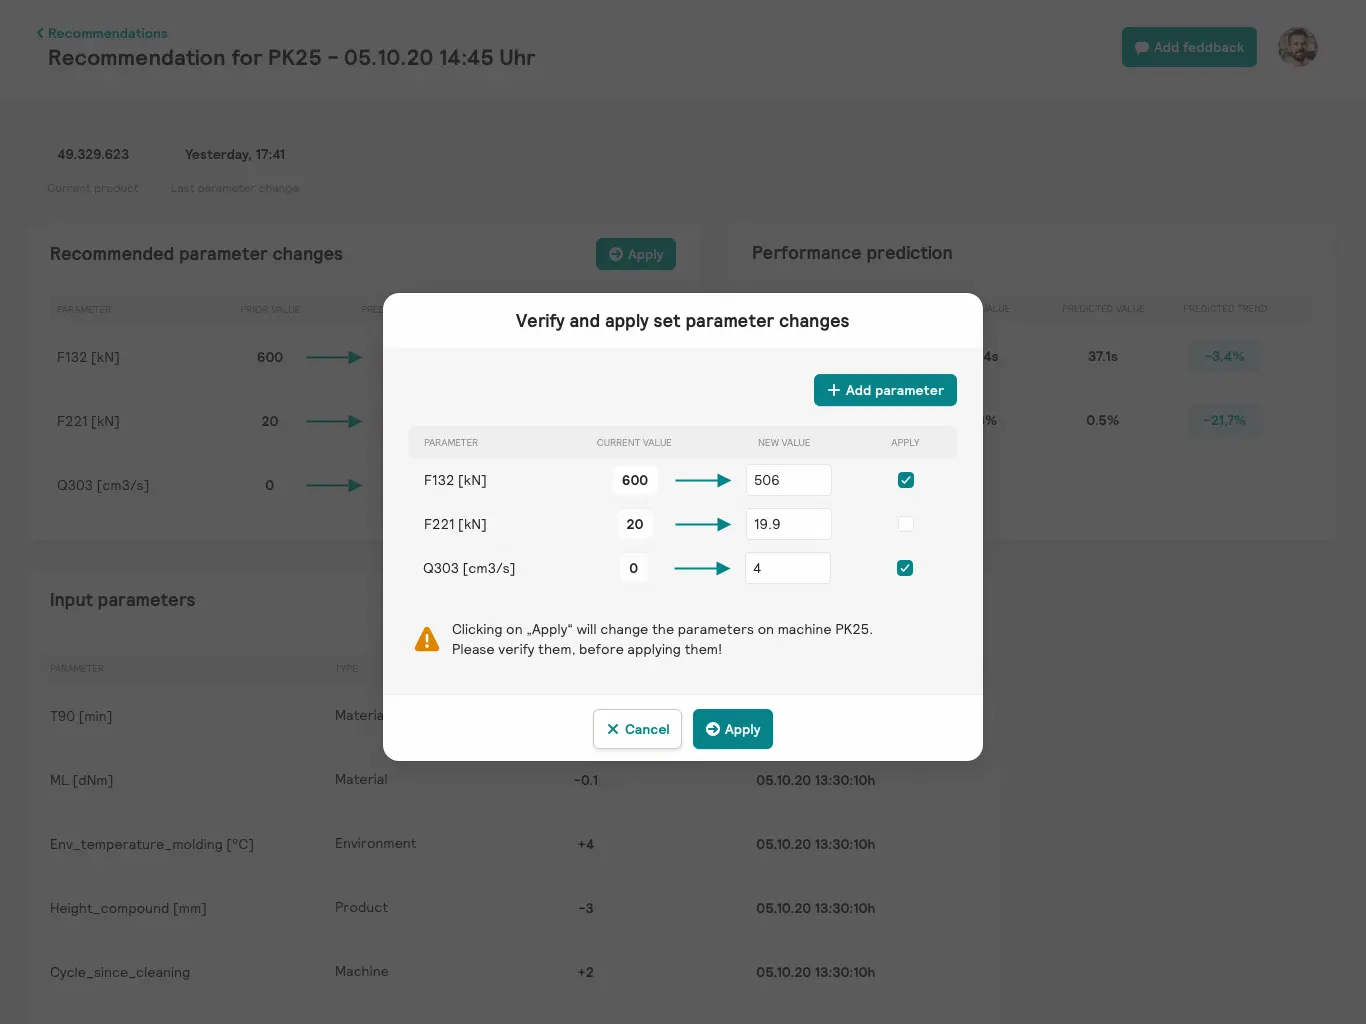
Wenden Sie Vorschläge zur Parameteranpassung direkt an - Hopper schreibt die Parameter direkt auf die Maschinensteuerung.
Dadurch entfällt das manuelle Anpassen durch einen Maschinenbediener.
- Automatisches Anwenden von Parameteranpassungen
- Verifikation durch Nutzer erforderlich
= Reduzierung des Bedienungsaufwands von Spritzgießmaschinen
Mehrwert von Hopper

5-20 %
Reduzierung von Aussschuss

Bis zu 20%
Reduktion der Zykluszeit bzw. Prozessphase

10 – 30 %
Erweiterung der Mehrmaschinenbedienung
Diese Produktionsprobleme löst Hopper
- Optimale Einstellparameter im Elastomer- und Thermoplast-Spritzgießen sowie bei schwierig verarbeitbaren Materialen, wie z.B. bei hohen Rezyklat-Anteilen
- Situative Reaktion auf Rohmaterial-Chargenschwankungen z.B. bei unterschiedlicher Trocknung, Temperatur, MFI-Veränderung, bei Rezyklaten (PCR) oder unterschiedlichen Elastomer-Batches
- Vereinfachung Mehrmaschinenbedienung durch situative Vorschläge für alle angeschlossenen Maschinen
Alle Features von Hopper

Einstellparameter-Optimierung
Einstellparameter-Optimierung
Hopper analysiert kontinuierlich die Einflussgrößen des Spritzgießprozesses und schlägt situativ eine Anpassung der Einstellparameter vor - mit dem Ziel, Ausschuss und Zykluszeit so gering wie möglich zu halten.
- Berücksichtigung von Material-, Prozess- und Umgebungsdaten
- Erhalten Sie Empfehlungen im Browser oder auf einem mobilen Endgerät per Push-Nachricht

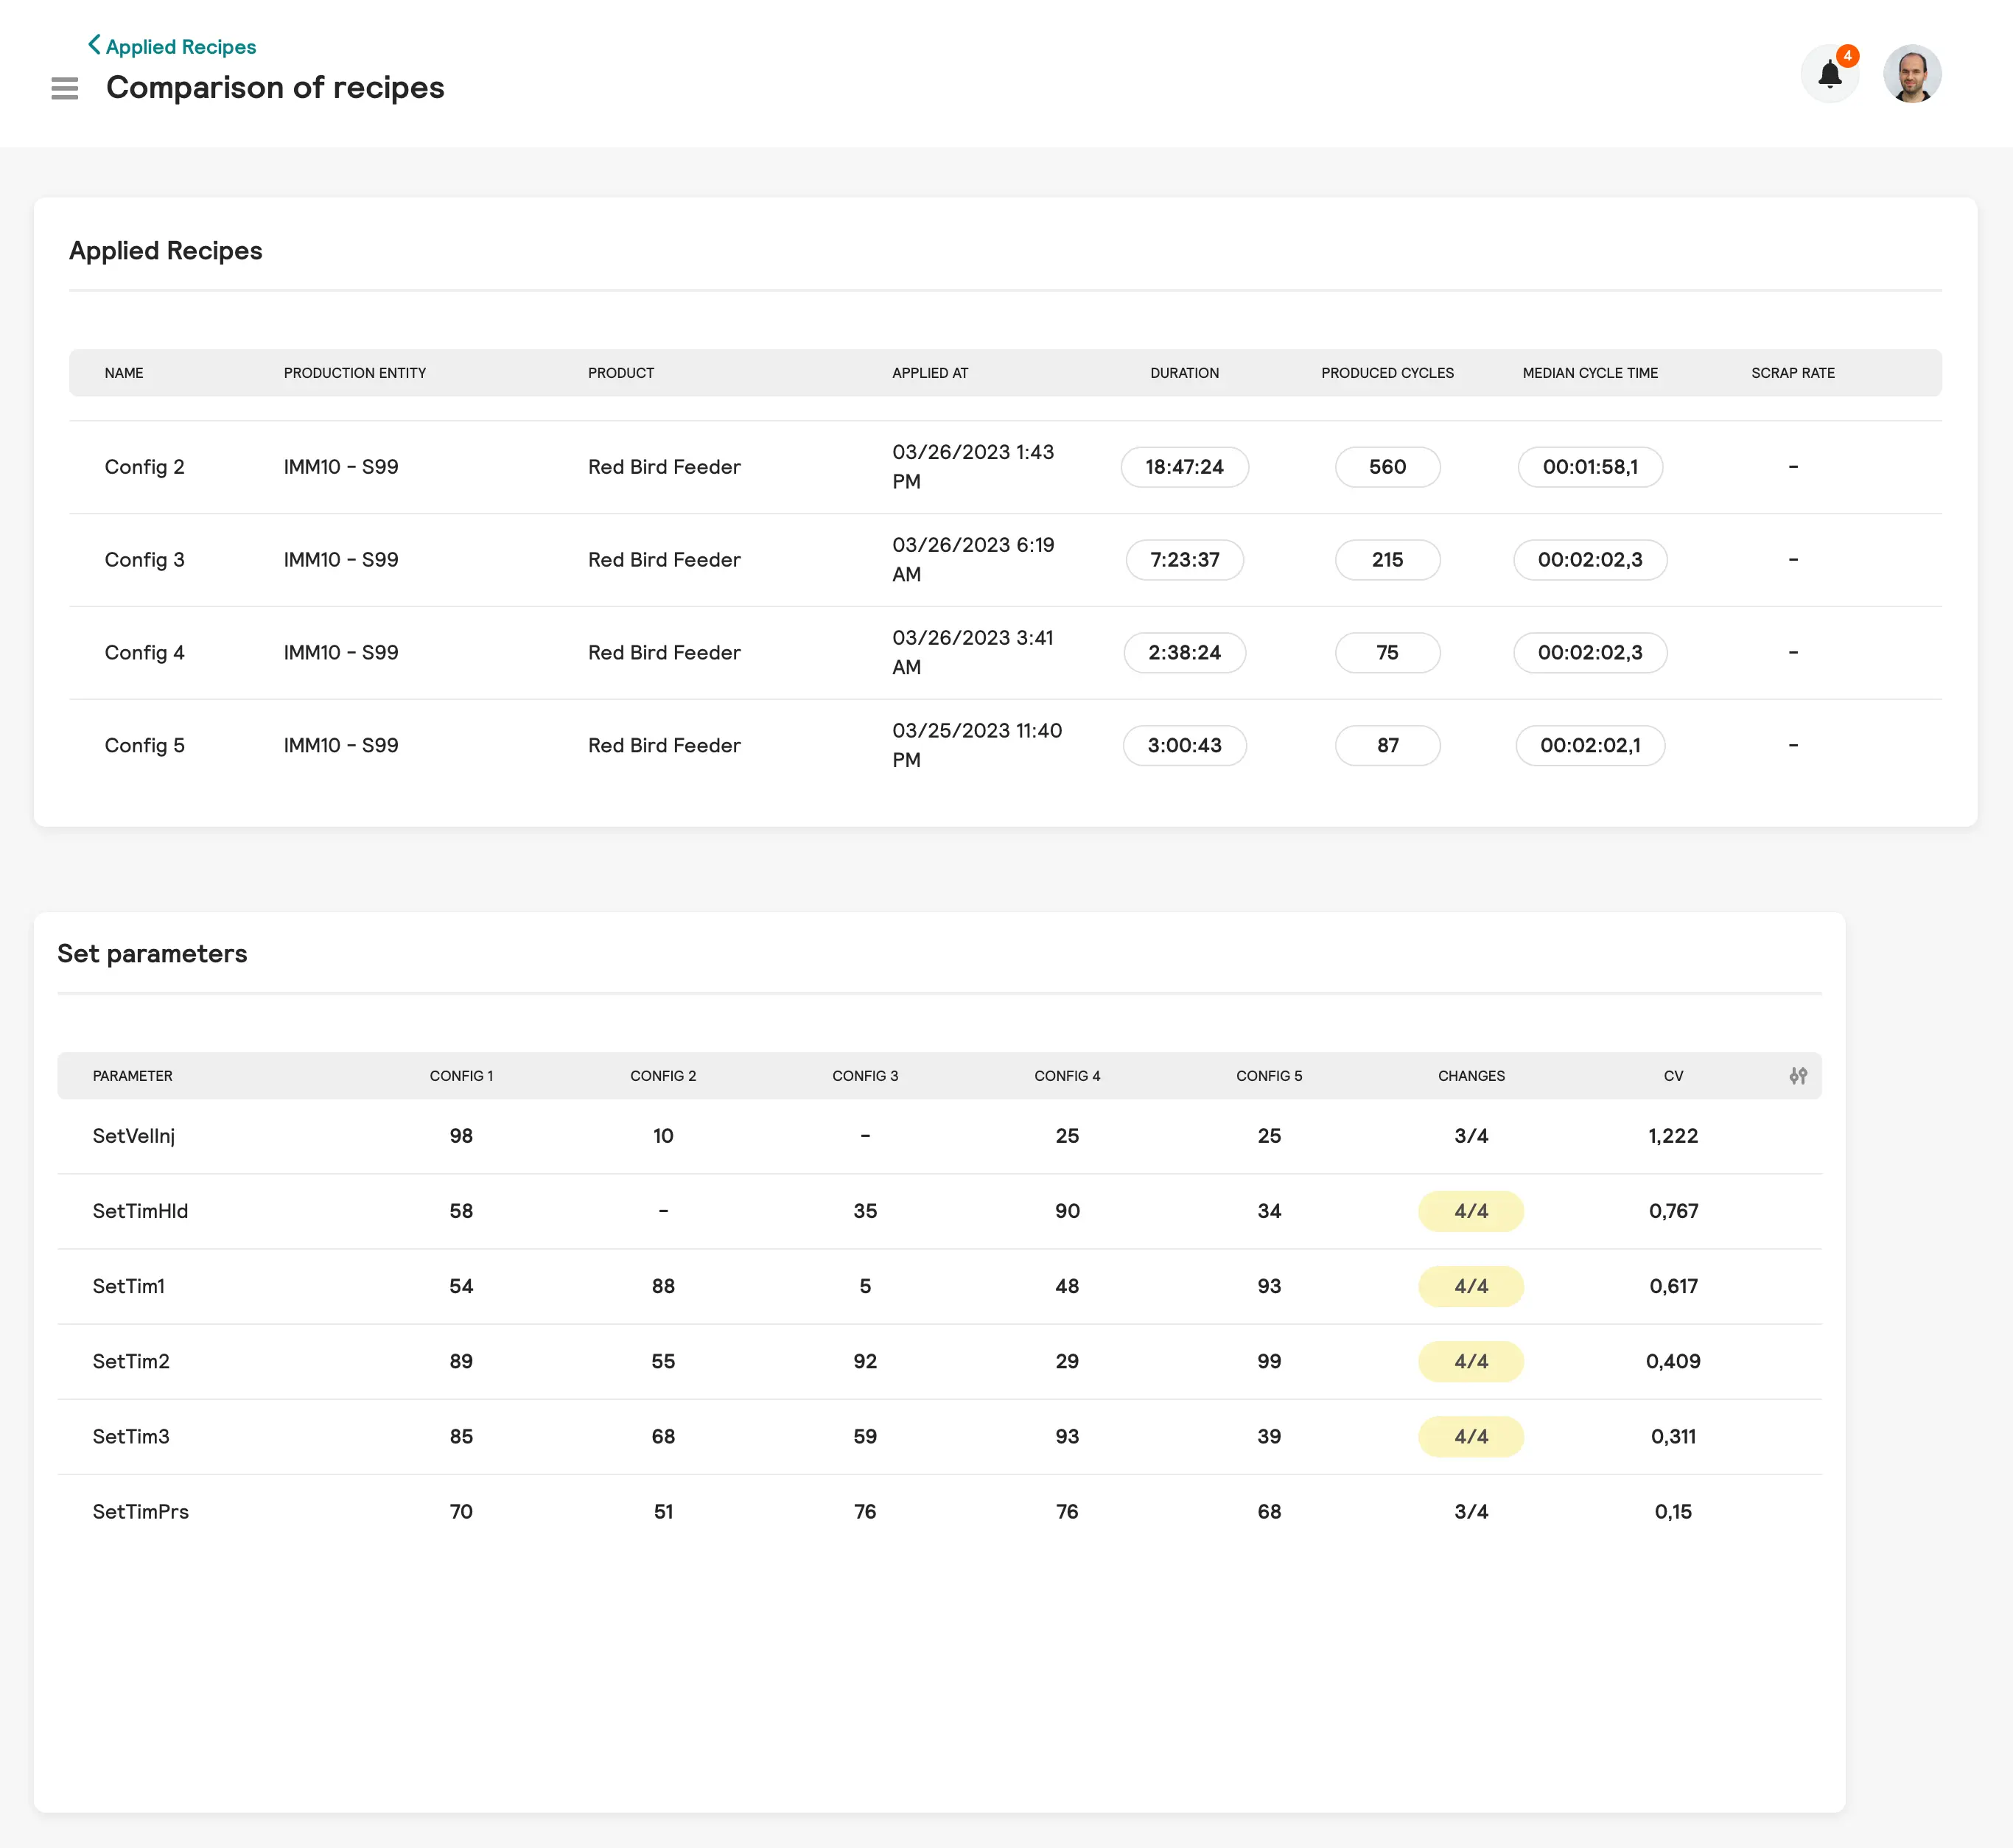
Rezept-Vergleich
Rezept-Vergleich
Vergleichen Sie angewandte Rezepte hinsichtlich KPIs und unterschiedlichen Einstellparametern.
Erhalten Sie so einen Überblick, welche Rezepte wie gut funktioniert haben.

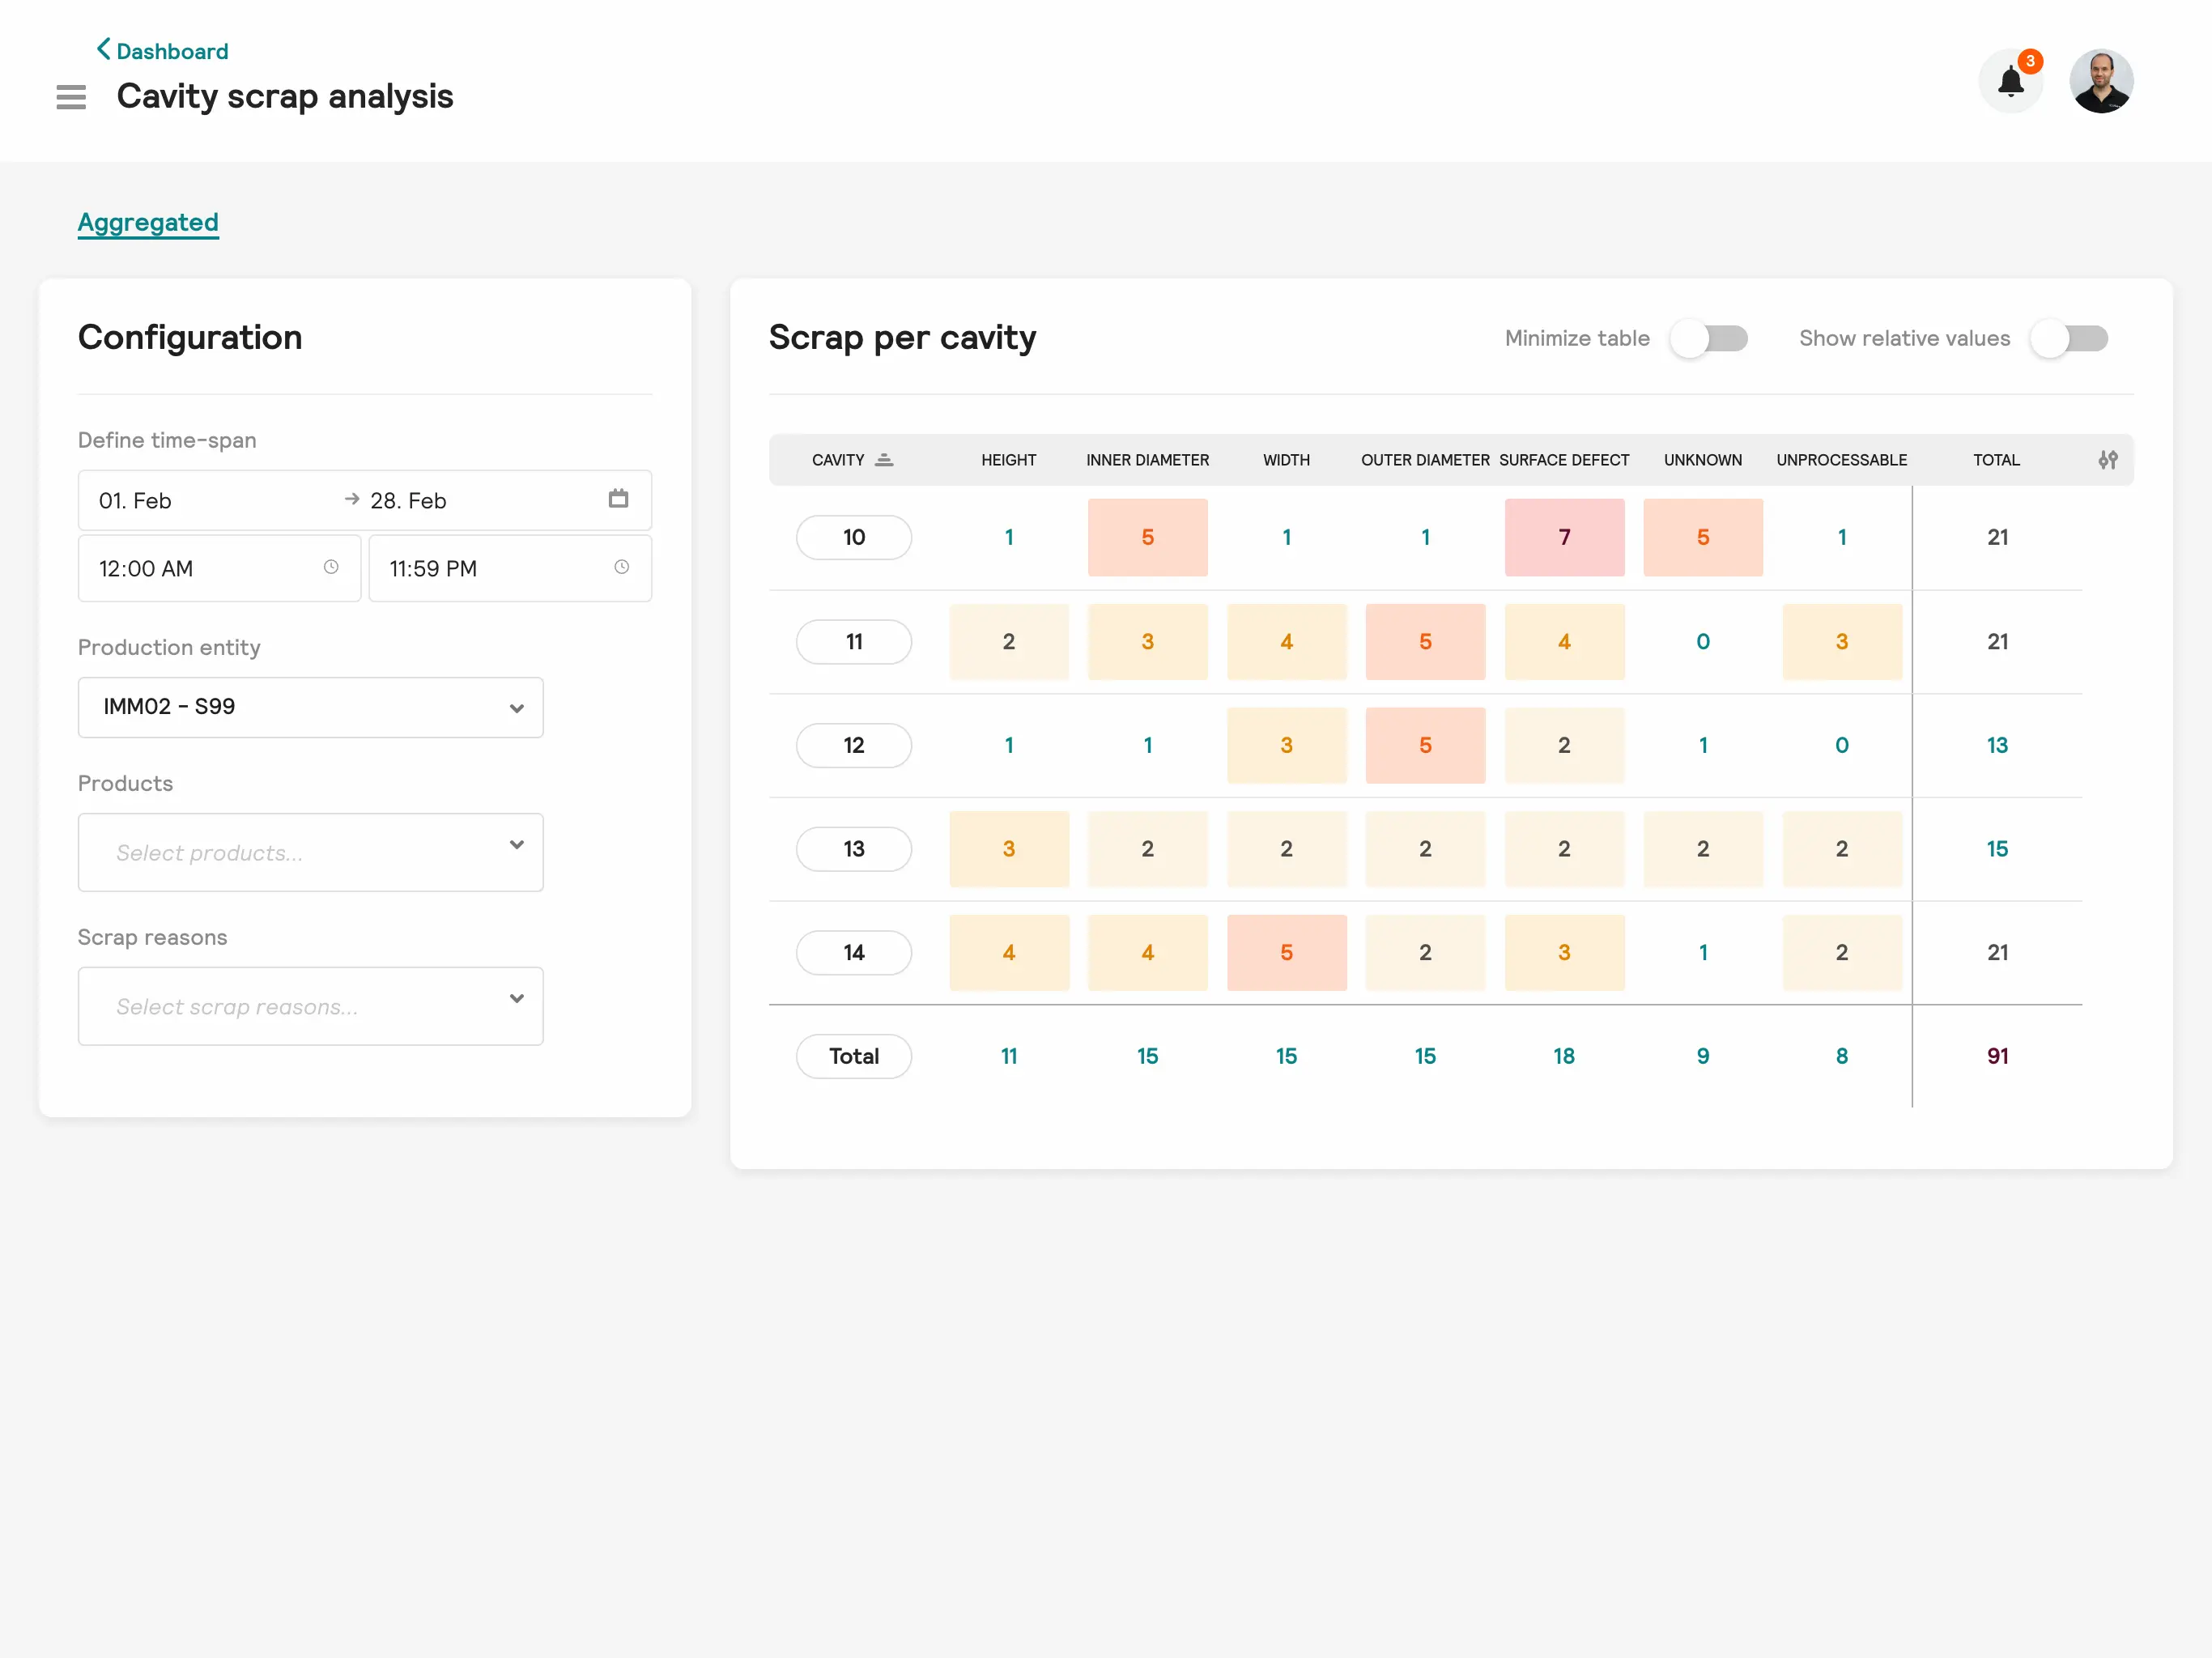
Ausschuss-Auswertung
Ausschuss-Auswertung
Analysieren Sie auftretenden Ausschuss im Spritzgießprozess aufgeteilt nach Ausschussgründen und Kavitäten.
So können Sie Problembereiche genau identifizieren und Optimierungsmaßnahmen passgenau einleiten.

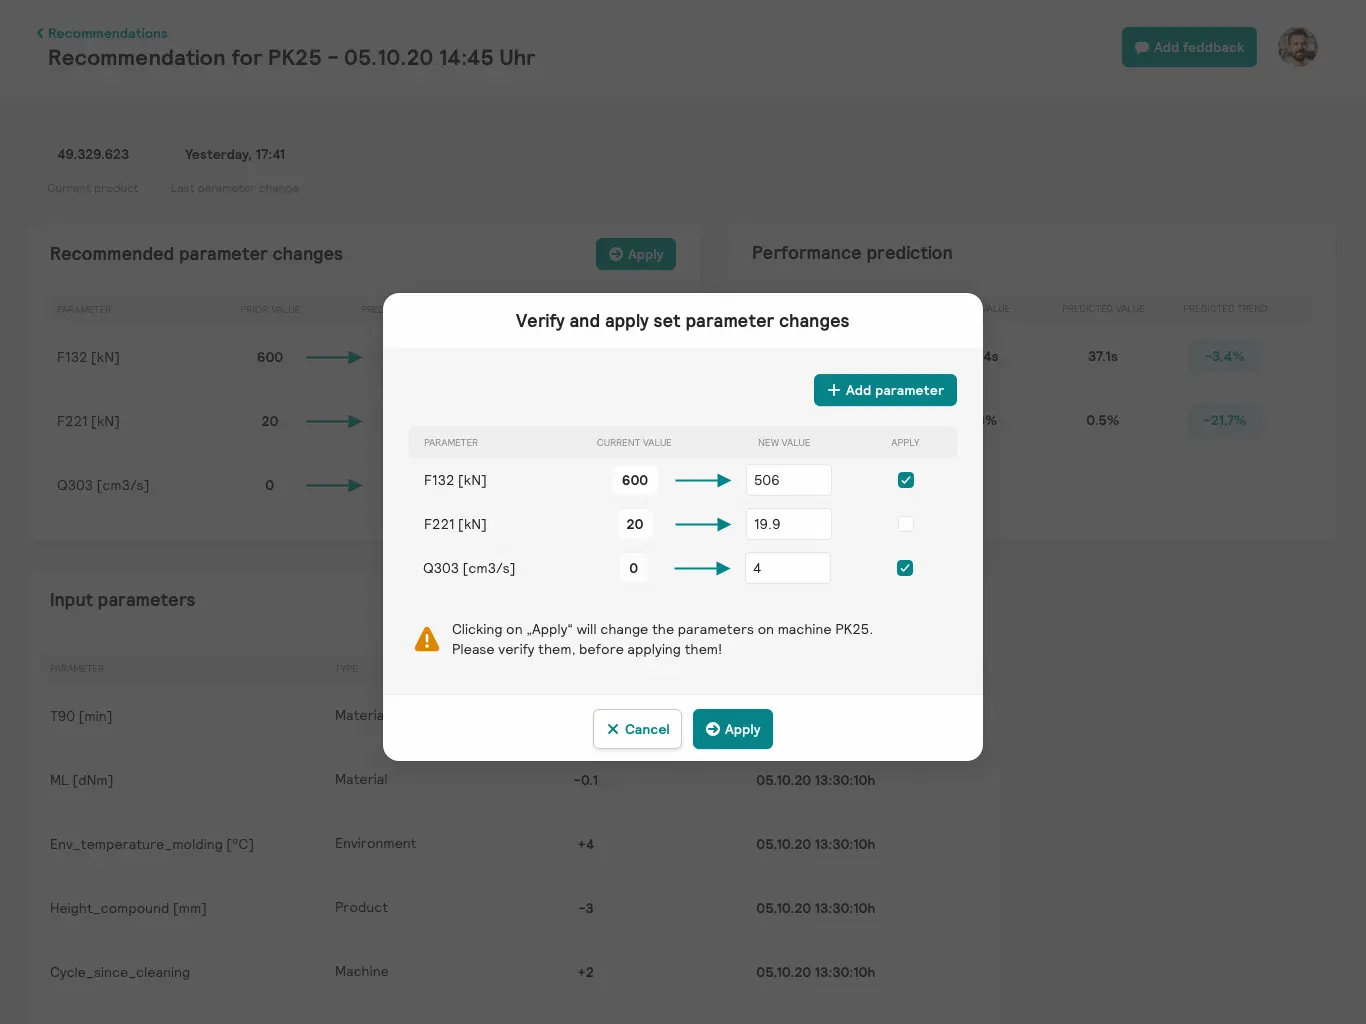
Automatische Anwendung von Parameter-Anpassungen
Automatische Anwendung von Parameter-Anpassungen
Wenden Sie Vorschläge zur Parameteranpassung direkt an - Hopper schreibt die Parameter direkt auf die Maschinensteuerung.
Dadurch entfällt das manuelle Anpassen durch einen Maschinenbediener.
- Automatisches Anwenden von Parameteranpassungen
- Verifikation durch Nutzer erforderlich

Parameter-Benachrichtigungen
Parameter Benachrichtigungen
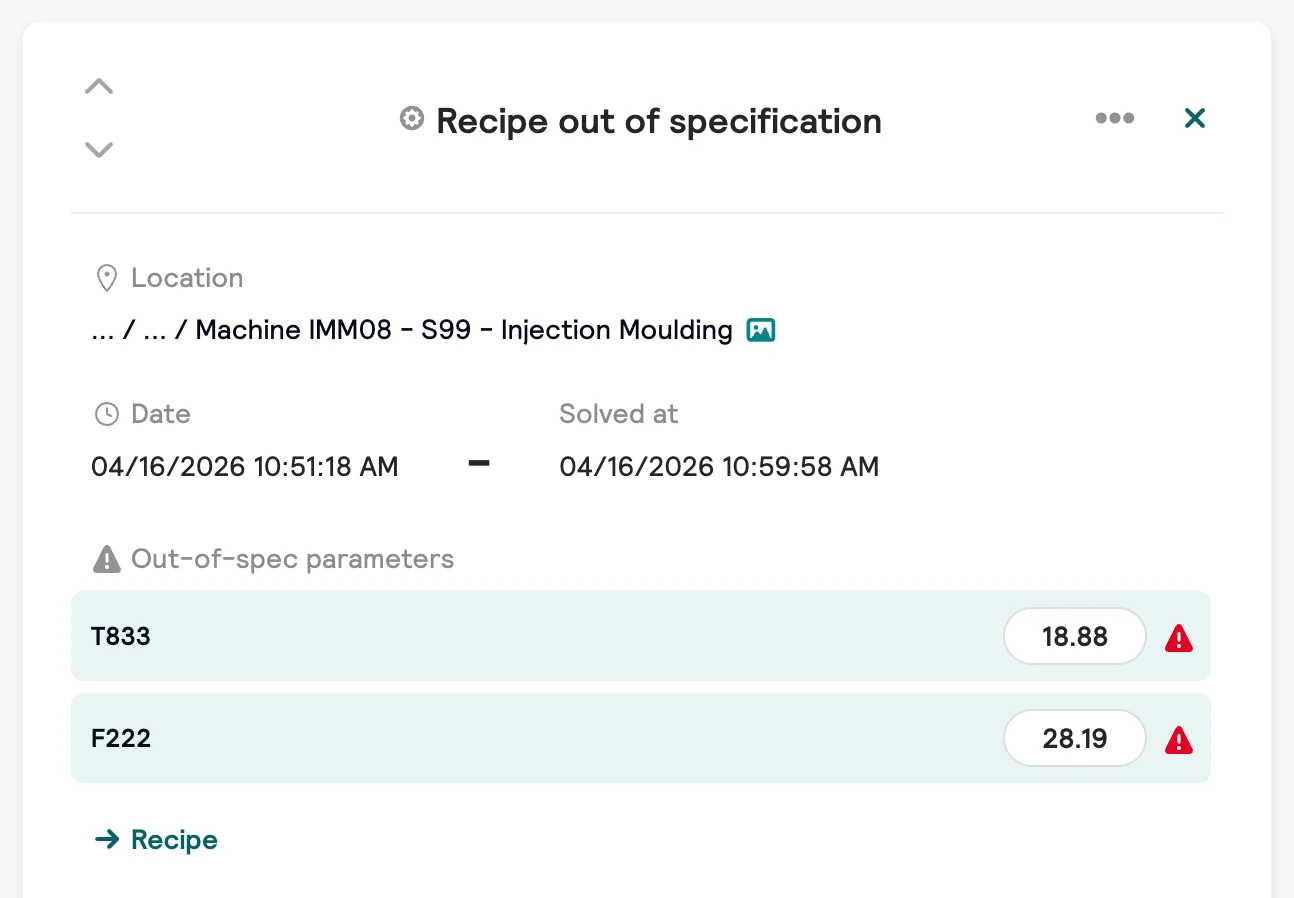
Hopper meldet, sobald ein Parameter oder Messwert seinen definierten Bereich verlässt.
Verlässt ein Wert die hinterlegten Grenzen, versendet das System eine Benachrichtigung. Das Team reagiert unmittelbar, statt das Problem zufällig zu entdecken.
Interface


Security


Add-ons


Das sagen unsere Kunden & Partner
Hopper bei ZAHORANSKY Automation & Molds
"Hopper analysiert für uns kombinierte Maschinen- mit Materialdaten über die letzten drei Monate – das verschafft Transparenz, die wir vorher nicht hatten. Besonders hilfreich ist die Ad-hoc-Auswertung bei schwierigen Materialien wie COC oder COP. Die KI liefert konkrete Gegenvorschläge – das spart enorm Zeit und Ausschuss."
Sven Walz, Prozessexperte Spritzgießen bei ZAHORANSKY
20% kürzere Ramp-ups und 10-17% weniger Ausschuss während Produktionsanlauf

Hopper bei Freudenberg Sealing Technologies
"Der plus10 Hopper läuft mit seinen Parametervorschlägen auf unseren Spritzgießmaschinen und sorgt für einen höheren Output. Er unterstützt unsere Einrichter dabei, die Maschineneinstellungen feinzujustieren und Probleme gezielt zu beheben, um die Effizienz über alle Schichten hinweg bei unseren komplexen Elastomer-Spritzgießprozessen zu steigern und zu stabilisieren."
Andrea Botta, Proess Engineering Manager bei Freudenberg Sealing Technologies
Output-Steigerung und -Stabilisierung über alle Schichten hinweg, sowie verkürzte Rüstzeiten

Hopper bei ZAHORANSKY Automation & Molds
"Hopper analysiert für uns kombinierte Maschinen- mit Materialdaten über die letzten drei Monate – das verschafft Transparenz, die wir vorher nicht hatten. Besonders hilfreich ist die Ad-hoc-Auswertung bei schwierigen Materialien wie COC oder COP. Die KI liefert konkrete Gegenvorschläge – das spart enorm Zeit und Ausschuss."
Sven Walz, Prozessexperte Spritzgießen bei ZAHORANSKY
20% kürzere Ramp-ups und 10-17% weniger Ausschuss während Produktionsanlauf
Jetzt Kontakt aufnehmen
- Persönliche Produktvorstellung mit Live-Demo
- Erste Einschätzung Ihres Anwendungsfalls
- Hilfe bei der Berechnung Ihres ROI
Weitere Produkte von plus10


Sie haben Fragen? Wir haben Antworten.
Und wenn Sie weitere Fragen haben, kontaktieren Sie uns gerne.

Die maschineninterne Regelung hält im Wesentlichen das Schussgewicht konstant. Hopper reagiert darüber hinaus innerhalb der qualifizierten Parameterfenster auf Umgebungseinflüsse und Veränderungen des Rohmaterials und adressiert komplexe Fehlerbilder wie optische Defekte wie z.B. Brenner oder Schlieren, Maßhaltigkeit und Verzug oder Black Spots.
Maschinenintegrierte dynamische / lernende Funktionen stützen sich in der Regel ausschließlich auf die Steuerungsdaten der jeweiligen Maschine. Hopper nutzt nicht nur hochfrequente Maschinendaten von allen angebundenen Maschinen (nicht nur einer einzelnen), sondern zusätzlich Kontextinformationen wie Rohstoffeigenschaften der jeweiligen Charge und Umgebungsbedingungen. Dadurch ermöglicht Hopper Transfer Learning: Da die Software mit unterschiedlichen Maschinentypen und -herstellern im Spritzguss kompatibel ist, können Daten über den gesamten Maschinenpark hinweg kombiniert und verglichen werden.
Maschinenintegrierte Funktionen bei Spritzgießmaschinen beschränken sich auf den Umschaltpunkt sowie die Nachdruckphase. Hopper hingegen liefert optimierte Profile für die Plastifizier-, Einspritz- und Nachdruckphase – es wird also nicht nur der Umschaltpunkt verschoben, sondern der gesamte Prozessverlauf optimiert. Eine Empfehlung kann bis zu 70 Parameter umfassen - deutlich mehr als bei maschinenintegrierten Funktionen, die auf Gewichts- oder Volumenkonstanz von Schuss zu Schuss abzielen. Hopper achtet dabei auf minimale Prozessänderungen und vermeidet ein „Springen" innerhalb des zulässigen Prozessfensters.
Maschinenintegrierte dynamische Funktionen zielen auf ein konstantes Schussgewicht bzw. -volumen bei Schwankungen von Viskosität oder Dichte ab – beides schwer zu beherrschende Größen. Hopper optimiert die Kombination aus Zykluszeit und Ausschusswahrscheinlichkeit (Gutteil-Quote pro Stunde als Optimierungsziel), unter Berücksichtigung verschiedener Ausschussursachen wie Maßabweichungen, Oberflächenfehler, Fließlinien und mechanische Eigenschaften.
Maschinenintegrierte Funktionen greifen innerhalb des laufenden Zyklus ein. Hopper hingegen greift erst nach Abschluss des laufenden Zyklus ein, also frühestens ab dem nächsten Zyklus.
Maschinenintegrierte Funktionen vermeiden während der laufenden Produktion In-Process-Ausschuss, der durch Schwankungen des Schussgewichts entsteht.
Hopper:
- Schnellerer Werkzeugwechsel durch Vorschläge für „Schuss 1", die bereits auf die aktuelle Rohstoffcharge und Klimabedingungen abgestimmt sind – manuelles Nachjustieren entfällt
- Vermeidung von In-Process-Ausschuss auf Basis von Prozessschwankungen oder veränderten Randbedingungen (Klima/Trockner/Materialcharge)
- Compliance-Prüfung, ob Teile innerhalb validierter Parameterfenster produziert wurden
Hopper steigert die Quote an produzierten Gutteilen pro Stunde, etwa beim Elastomer- und Thermoplast-Spritzgießen sowie bei schwierig verarbeitbaren Materialen, wie z.B. bei hohen Rezyklat-Anteilen.
Hopper liefert bereits für den ersten Zyklus nach einem Werkzeug- oder Materialwechsel ("Zyklus 0") einen Parametervorschlag, der automatisch auf die aktuelle Rohstoffcharge und die Umgebungsbedingungen abgestimmt ist. Das manuelle, erfahrungsbasierte Einrichten – das je nach Material und Routine im Team heute zwischen wenigen Minuten und mehreren Stunden schwanken kann – entfällt weitgehend. Dadurch wird die Rüstzeit nicht nur verkürzt, sondern vor allem konstant und verlässlich kurz gehalten, unabhängig von der Erfahrung der jeweiligen Person.
Hopper lernt in der Regel 6–8 Wochen live auf den Daten der laufenden Anlage mit ("Silent Mode"), ohne den Prozess durch explizite Testreihen (DoE) zu stören. Ab Go-Live verbessert sich die Qualität der Vorschläge kontinuierlich weiter, da das System dauerhaft mitlernt.
Die Lizenzierung erfolgt als Jahresabonnement pro angebundener Spritzgießmaschine, inklusive der dafür nötigen Cloud-Rechenpower, Storage und Support. Getrennt davon stehen die einmalige Konfiguration, die unter anderem die Anbindung verschiedener Datenquellen beinhaltet, sowie einmalige IT-Kosten, abhängig von Ihrer bestehenden IT-Infrastruktur. Die erste Konfiguration, sowie Schulung wird gemeinsam mit einem intern ausgewählten Key-User gemacht. Alle weiteren Konfigurationen können im Standardfall von dem Key-User eigenständig durchgeführt werden.